Mesin Potong Laser Fiber
Mesin potong laser fiber dari 3000 × 1200 mm hingga 6000 × 2000 mm dan 1 kW hingga 60 kW, plus mesin kombinasi plat dan pipa 2-in-1 serta sel robot 3D, lengkap dengan panduan beli berdasarkan data pemotongan yang dipublikasikan.
- 9 model
- USD 7.000 – 50.000 FOB Qingdao
- 24 bulan garansi
- CE ISO 9001
-
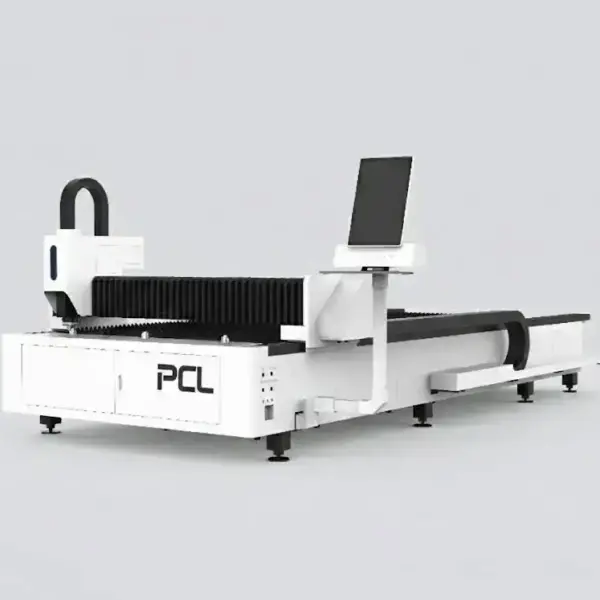
LFP4020
USD 7.000 – 50.000 Lihat detail -
LFP6020
USD 7.000 – 50.000 Lihat detail -
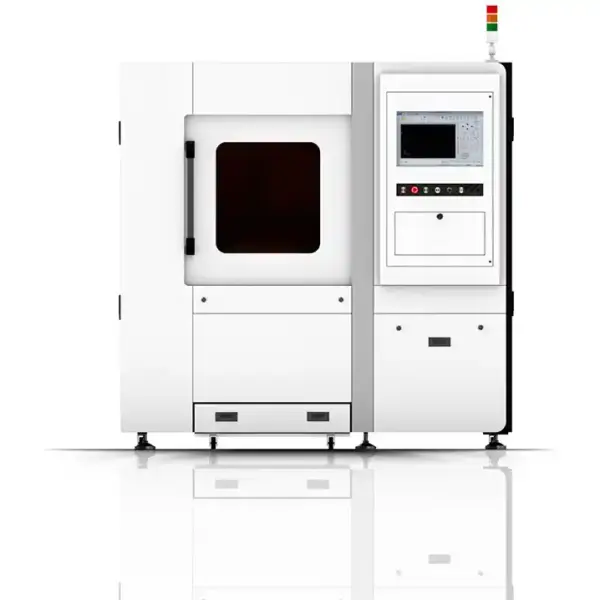
Mesin laser cutting fiber SF6060
USD 7.000 – 50.000 Lihat detail -
Mesin pemotong laser fiber LFH6020
USD 7.000 – 50.000 Lihat detail -
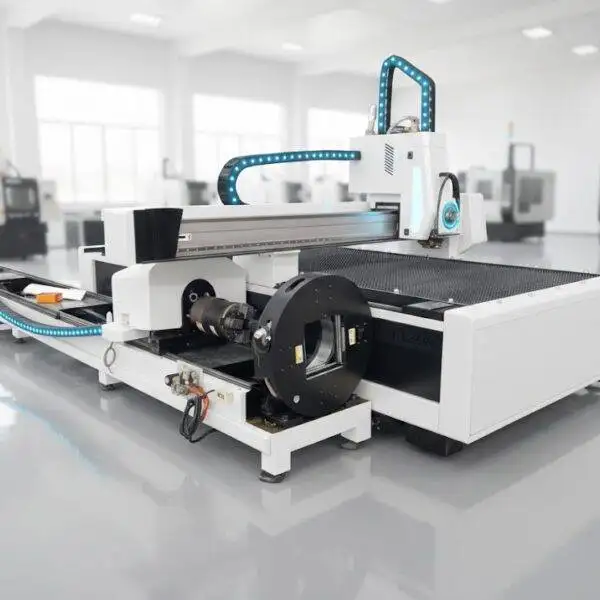
mesin potong laser fiber 2 in 1
USD 7.000 – 50.000 Lihat detail -
Mesin Potong Laser Fiber LFH 4020
USD 7.000 – 50.000 Lihat detail -
Mesin potong laser GF
USD 7.000 – 50.000 Lihat detail -
Mesin Potong Laser Serat LFP3015
USD 18.000 – 35.000 Lihat detail -
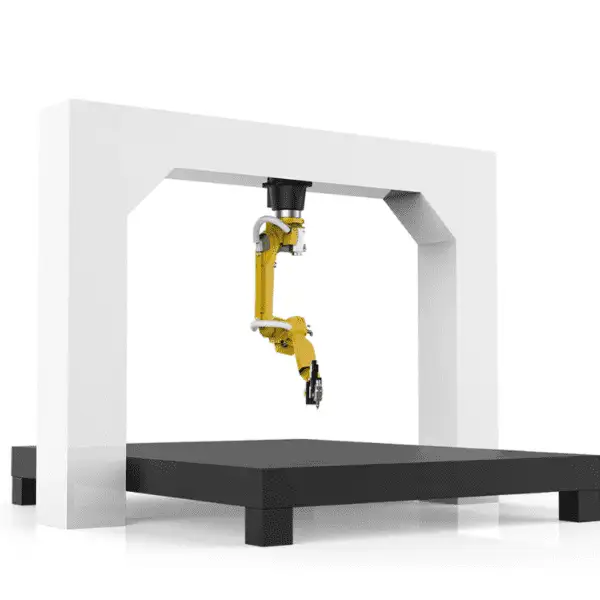
Mesin potong robot 3D
Harga atas permintaan Lihat detail
Mulai dari Plat yang Anda Beli
Ukuran meja adalah keputusan pertama karena paling sulit diubah di kemudian hari. Sesuaikan dengan ukuran plat yang dikirim supplier baja Anda: 1500 × 3000 mm butuh meja 3015, 2000 × 4000 mm butuh meja 4020, dan plat 6 m atau strip panjang butuh meja 6020. Meja yang terlalu kecil berarti harus memotong plat terlebih dahulu; yang terlalu besar memakan ruang pabrik dan biaya.
| Mesin | Area kerja | Daya | Catatan |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Daya tinggi pada meja kompak; kepala fokus otomatis |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Meja tunggal terbuka, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Meja tukar otomatis, pertukaran 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Rangka las plat, bebas panas untuk plat tebal |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Meja tunggal terbuka untuk plat panjang |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, chiller suhu ganda |
| 2-in-1 plat & pipa | Meja 3015 atau 4020 + pipa Ø20–220 mm | 1–12 kW | Meja datar dan chuck pneumatik dalam satu mesin |
| Sel laser robot 3D | Robot 6-sumbu, jangkauan 2010–3100 mm | 1–4 kW | Trimming komponen cetak dan press |
| SF6060 | Atas permintaan | Atas permintaan | Mesin potong tertutup kompak |
Berapa Ketebalan yang Bisa Dipotong Setiap Daya?
| Daya laser | Baja karbon (O₂) | Stainless (N₂) | Aluminium (N₂) | Kuningan (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
Ketebalan maksimum adalah batas atas, dipotong dengan lambat dan hasil pinggiran lebih kasar. Rencanakan produksi harian beberapa milimeter di bawahnya, dan konfirmasikan dengan tabel pemotongan dari sumber dan kepala laser yang tertera di penawaran Anda.
Dua hal penting. Daya tidak menaikkan kapasitas semua material secara merata: dari 3 ke 6 kW ketebalan maksimum baja karbon hampir tidak berubah (22 ke 25 mm), sementara stainless meningkat dua kali lipat (10 ke 20 mm). Dan kapasitas maksimum bukanlah batas ideal kerja, karena kecepatan di dekat batas tersebut jauh di bawah 1 m/min. Aluminium umumnya mencapai sekitar 60–70 % dari ketebalan baja karbon pada daya yang sama.
Parameter Pemotongan Laser Fiber
Tiga pengaturan menentukan sebagian besar hasil potong: gas, posisi fokus, dan nosel. Ketiganya saling berkaitan, dan salah mengaturnya adalah penyebab paling umum hasil potongan yang buruk.
| Pekerjaan | Gas dan tekanan | Fokus | Nosel | Hasil |
|---|---|---|---|---|
| Baja karbon 1–3 mm, kecepatan tinggi | Nitrogen atau udara, 10–14 bar | 0 hingga −1 mm | Tunggal, lubang kecil | Paling cepat; sedikit dross di bawah |
| Baja karbon dari 2 mm, hasil bersih | Oksigen, 0.5–1.6 bar | +3 hingga +14 mm (naik seiring ketebalan) | Ganda atau tipe-E | Sisi potong bersih; lebih lambat dari nitrogen pada plat tipis |
| Stainless, aluminium, kuningan | Nitrogen, 10–20 bar (naik seiring ketebalan) | 0 hingga −13 mm (turun seiring ketebalan) | Tunggal untuk tipis, lubang besar untuk tebal | Mengkilap, bebas oksida di pinggiran |
Pemotongan oksigen menggunakan fokus positif sehingga bagian atas kerf terbuka cukup lebar untuk lelehan logam keluar. Pemotongan nitrogen mengandalkan momentum gas saja, sehingga fokus berada jauh di dalam kerf. Mengubah mesin dari baja karbon tebal ke stainless tanpa mengatur ulang fokus akan menghasilkan potongan yang lebar dan kasar pada stainless; fokus nol atau negatif pada baja karbon tebal dengan oksigen akan membuat proses potong macet.
| Ketebalan | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Ketebalan | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Ketebalan | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Ketebalan | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Kecepatan dalam m/min. Nilai tipikal untuk pemotongan berkualitas baik; persyaratan tepi, grade material, kemurnian gas, dan kepala potong dapat mempengaruhinya. Penawaran harga Anda mencakup tabel untuk konfigurasi yang tepat.
Pada mesin 6 kW atau lebih besar, baja karbon di bawah sekitar 6 mm biasanya dipotong lebih cepat menggunakan nitrogen atau udara, dengan toleransi sedikit dross; di atas sekitar 10 mm, atau jika tepi harus bebas dross, oksigen dengan fokus positif adalah pilihan yang lebih baik. Di bawah 1 mm, oksigen tidak digunakan.
Piercing Pelat Tebal
Pada pelat tebal, proses piercing adalah tahap yang paling berisiko: jika dilakukan dalam satu langkah, logam cair akan terdorong kembali ke nosel. Baja karbon tebal dipotong/piercing dalam tiga tahap, mulai dari stand-off tinggi dengan daya penuh turun ke tinggi pemotongan dengan daya berpulsa dan fokus yang lebih rendah, dan kepala potong baru mulai bergerak setelah tahap terakhir. Pada baja karbon 22 mm dengan daya 3 kW, ketiga tahap tersebut memakan waktu beberapa detik. Uji pengaturan piercing pada bahan sisa terlebih dahulu; kondisi permukaan, kemurnian oksigen, dan lensa yang kotor semuanya memengaruhi waktu.
Jenis Nosel
| Jenis | Penggunaan |
|---|---|
| Single (S) | Nitrogen dan udara; untuk berbagai keperluan; lubang lebih besar untuk stainless steel dan aluminium yang lebih tebal |
| Double (D) | Pemotongan oksigen pada baja karbon dengan daya rendah hingga sedang |
| E-type | Nosel oksigen aliran tinggi untuk 6 kW ke atas |
| Large-bore (B) | Nitrogen pada stainless steel dan aluminium tebal pada 6 kW ke atas |
Aliran gas yang seragam memerlukan nosel yang terpusat dan tidak rusak. Periksa pemusatan setiap kali nosel diganti dan ganti nosel yang ujungnya rusak; ujung yang tidak rata menyebabkan dross tidak rata di salah satu sisi potongan.
Ketika Hasil Tepi Potongan Bermasalah
| Gejala | Kemungkinan penyebab | Solusi |
|---|---|---|
| Dross tebal di bawah baja karbon (oksigen) | Kecepatan terlalu tinggi, tekanan oksigen rendah, fokus terlalu negatif, nosel agak tersumbat | Kurangi kecepatan sebesar 5–8 %; jaga tekanan oksigen pada 0.5–0.7 bar; atur fokus +3 hingga +4 mm; periksa ujung nosel |
| Tepi stainless steel berwarna kuning atau cokelat | Kemurnian nitrogen di bawah 99.99 %, tekanan rendah, stand-off terlalu tinggi, ada kebocoran gas | Gunakan nitrogen minimal 99.99 %; stand-off sekitar 0.5 mm; tambahkan 1–2 bar; uji kebocoran pada fitting |
| Baja karbon tebal tidak tembus potong | Piercing belum selesai, fokus kurang positif, lensa kotor | Biarkan semua tahap piercing selesai; naikkan fokus dengan kelipatan 1 mm; bersihkan atau ganti kaca pelindung (protective window) |
| Kualitas bervariasi di sepanjang pelat | Pelat melengkung, kotoran di bawah pelat, rak (rack) atau belt aus | Ratakan pelat; bersihkan slat meja; kalibrasi penggerak (drives) jika variasi terus berulang |
Oksigen, Nitrogen, atau Udara
| Gas | Penggunaan | Tepi Potongan |
|---|---|---|
| Oksigen | Baja karbon, terutama dari ketebalan sedang ke atas | Lapisan oksida pada tepi; bersihkan sebelum powder coating atau pengelasan sambungan kritis |
| Nitrogen | Stainless steel, aluminium; baja karbon jika tepi harus bebas oksida | Tepi mengkilap, siap dilas atau dilapis; konsumsi gas tinggi |
| Udara bertekanan (Compressed air) | Lembaran tipis baja karbon dan stainless | Sedikit oksidasi; paling hemat per meter jika udara kering dan bebas minyak |
Tekanannya sangat berbeda. Oksigen berjalan pada sekitar 0.5–1.6 bar, nitrogen pada 10–20 bar. Oksigen terbakar bersama laser dan hanya butuh sedikit aliran; nitrogen harus meniup logam cair keluar dari kerf sendirinya, sehingga membutuhkan tekanan tinggi dan banyak gas. Untuk tepi stainless yang bersih, nitrogen dengan kemurnian 99.999 % adalah spesifikasi yang biasa digunakan.
Tentukan sumber pasokan gas sebelum mesin tiba. Tabung bundel (cylinder bundles) bagus untuk pemotongan nitrogen sesekali; pekerjaan stainless harian biasanya lebih efisien menggunakan tangki cair (liquid tank) atau generator nitrogen.
Membaca Lembar Spesifikasi Laser
Lembar spesifikasi untuk mesin 3015 pada platform B2B terlihat hampir identik: posisi ±0.03 mm, repetisi ±0.02 mm, 120–150 m/min, 1.5 G, 380 V tiga fasa. Beberapa bahkan memberikan dua angka akurasi berbeda pada halaman yang sama. Yang membedakan mesin-mesin tersebut adalah apa yang ada di balik angka-angka itu:
| Baris pada lembar spesifikasi | Apa yang harus dicek |
|---|---|
| Akurasi pemosisian vs repetisi | Pemosisian (misalnya ±0.03 mm) adalah seberapa dekat sumbu mencapai titik yang diperintahkan; repetisi (seringkali ±0.02 mm) adalah seberapa baik sumbu kembali ke titik yang sama. Tanyakan metode uji apa yang digunakan, seperti ISO 230-2. |
| Kecepatan maks | Spesifikasi mencantumkan 100–150 m/min. Itu adalah kecepatan gerak rapid (rapid travel) antar potongan. Kecepatan potong pada baja 6 mm dengan 3 kW adalah sekitar 2 m/min. |
| Akselerasi | 1.0–1.5 G adalah standar umum. Ini lebih menentukan waktu siklus (cycle time) pada pelat tipis dengan banyak kontur kecil daripada daya laser. |
| Berat | Daftar B2B sering mencantumkan berat kotor paket, bukan berat mesin itu sendiri. Tanyakan berat mesin dan beban lantai jika Anda sedang merencanakan fondasi. |
| Nama merek | “Raycus/IPG/Max” atau “Yaskawa/Delta/HCFA” pada daftar berarti penjual dapat memasang merek apa saja. Merek yang tercantum di kontrak Anda adalah yang utama. |
Kualitas Potong: Gunakan ISO 9013 pada Gambar Kerja
“Tepi yang bagus” memiliki arti berbeda bagi setiap orang. ISO 9013 mengklasifikasikan pemotongan termal berdasarkan ketegaklurusan (rentang 1 hingga 5) dan kekasaran permukaan Rz5 (rentang 1 hingga 4), dengan toleransi yang meningkat seiring ketebalan pelat. Jika Anda mencantumkan rentang yang diperlukan pada gambar kerja Anda, Anda dan pemasok akan menilai sampel suku cadang dengan acuan yang sama.
Tembaga, Kuningan, dan Aluminium
Fiber laser bekerja pada panjang gelombang sekitar 1.07 µm, sepersepuluh dari panjang gelombang CO₂, dan fokus ke titik yang jauh lebih kecil. Kerapatan daya yang lebih tinggi inilah yang memungkinkan mesin memotong tembaga dan kuningan yang sulit dipotong oleh laser CO₂. Aturan praktis untuk logam reflektif: potong 10–15 % di bawah kecepatan umpan maksimum, biarkan proses piercing tembus sepenuhnya sebelum bergerak, jaga fokus di dekat permukaan atas, gunakan oksigen pada tembaga dan nitrogen pada kuningan. Daya minimum konservatif untuk tembaga adalah 1 kW untuk 1 mm, 2 kW untuk 3 mm, dan 4 kW untuk 6 mm.
Hal yang sama berlaku untuk baja: dalam uji perbandingan pada baja mild steel 15 mm dan stainless steel 10 mm, fiber laser membutuhkan daya yang lebih kecil daripada laser CO₂ untuk kecepatan potong yang sama, karena baja lebih baik dalam menyerap panjang gelombangnya.
Open Table atau Exchange Table
Pada mesin meja terbuka tunggal (LFP3015, LFP6020), laser diam sementara operator membongkar suku cadang dan memuat pelat berikutnya. Untuk prototipe dan pekerjaan campuran, ini masih dapat diterima, dan harga mesin lebih murah. Ketika mesin berjalan untuk produksi penuh, waktu tunggu akan menumpuk; exchange table (LFP4020, pertukaran 15–20 detik) memungkinkan Anda memuat bahan baru saat proses pemotongan sedang berjalan.
Fiber Laser, Plasma, atau Tube Laser
Fiber laser memberikan akurasi dan tepi potongan terbaik pada pelat tipis dan sedang. CNC plasma berbiaya lebih murah per milimeter ketebalan pada baja karbon tebal dan dapat memotong bevel las. Jika pipa membentuk sebagian besar komponen Anda, tube laser khusus dapat melakukan pemotongan gergaji, pengeboran, dan notching dalam sekali jalan; mesin 2-in-1 cocok untuk volume pipa yang lebih kecil.
Sebelum Anda Memesan
- Format pelat dan kombinasi ketebalan berdasarkan material, dalam jam per bulan.
- Merek dan daya sumber laser, lengkap dengan diagram pemotongan dari sumber tersebut.
- Meja potong tunggal atau penukar (exchange table).
- Merek cutting head, motor servo, rel, dan controller yang tercantum jelas di dalam kontrak.
- Pasokan gas, sambungan listrik, fondasi lantai, dan sistem dust collector/exhaust.
- Sampel komponen dari gambar kerja Anda sendiri, yang dinilai berdasarkan standar ISO 9013 jika diperlukan.
FAQ Mesin Cutting Laser Fiber
Mesin laser cutter mana yang cocok untuk bengkel/job shop kecil?
Biasanya ukuran 3015 seperti LFP3015: cocok untuk pelat standar 1500 × 3000 mm dan tersedia dalam pilihan daya dari 1 kW hingga 12 kW.
Berapa ketebalan maksimal yang bisa dipotong laser fiber 3 kW?
Umumnya hingga sekitar 22 mm baja karbon menggunakan oksigen dan 10 mm stainless steel menggunakan nitrogen pada kecepatan sangat lambat. Untuk produksi harian, kurangi beberapa milimeter dari batas maksimal tersebut dan cek cutting chart dari sumber laser yang Anda gunakan.
Apakah laser dengan daya lebih tinggi selalu lebih cepat?
Tidak. Untuk pelat tipis, kecepatan dibatasi oleh akselerasi dan sistem controller. Daya ekstra baru akan terasa manfaatnya untuk ketebalan menengah ke atas.
Mengapa pemotongan menggunakan gas nitrogen sangat mahal?
Nitrogen beroperasi pada tekanan sekitar 12–20 bar pada mesin 3 kW dan harus meniup cairan logam sendirian, sehingga konsumsinya tinggi. Menggunakan tangki likuid atau generator nitrogen dapat menurunkan biaya per meter kubik.
Apakah laser fiber bisa memotong tembaga dan kuningan?
Bisa. Sebagai acuan minimal, siapkan daya 1 kW untuk tembaga 1 mm dan 4 kW untuk 6 mm, gunakan oksigen untuk tembaga dan nitrogen untuk kuningan.
Bisakah kami meminta sampel potongan sebelum memesan?
Bisa. Kirimkan file DXF, jenis material, dan ketebalannya, dan kami akan memotong sampel sesuai konfigurasi mesin yang sedang Anda pertimbangkan.
Kirimkan ukuran pelat dan variasi ketebalan Anda. Kami akan merekomendasikan ukuran meja dan sumber laser yang tepat, lengkap dengan penawaran yang mencantumkan setiap merek komponen.
Dapatkan Penawaran