ماكينات قطـع الألياف الليزرية (فايبر لاسر)
أنظمة قطع الألياف الليزرية بمقاسات من 3000 × 1200 مم إلى 6000 × 2000 مم وقدرات من 1 إلى 60 كيلوواط، بالإضافة إلى ماكينة ثنائية الغرض للألواح والـ مواسير وخلية روبوت ثلاثية الأبعاد، مع دليل شراء مستند إلى بيانات القطع المنشورة.
- 9 الموديلات
- USD 7,000 – 50,000 FOB Qingdao
- 24 شهور الضمان
- CE ISO 9001
-
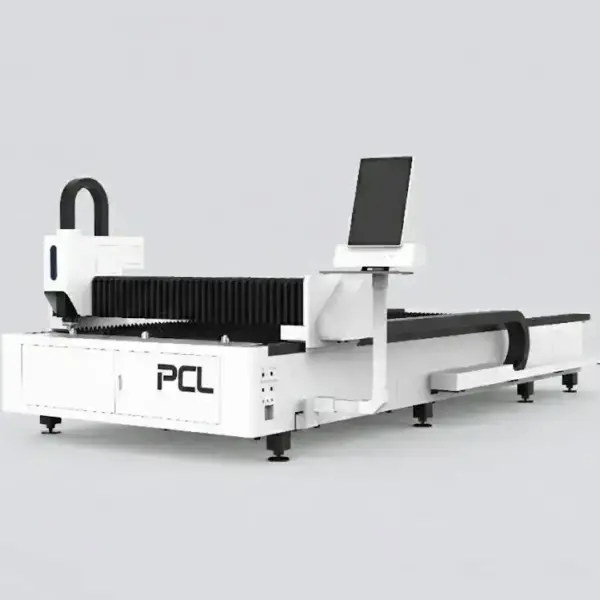
LFP4020
USD 7,000 – 50,000 عرض التفاصيل -
LFP6020
USD 7,000 – 50,000 عرض التفاصيل -
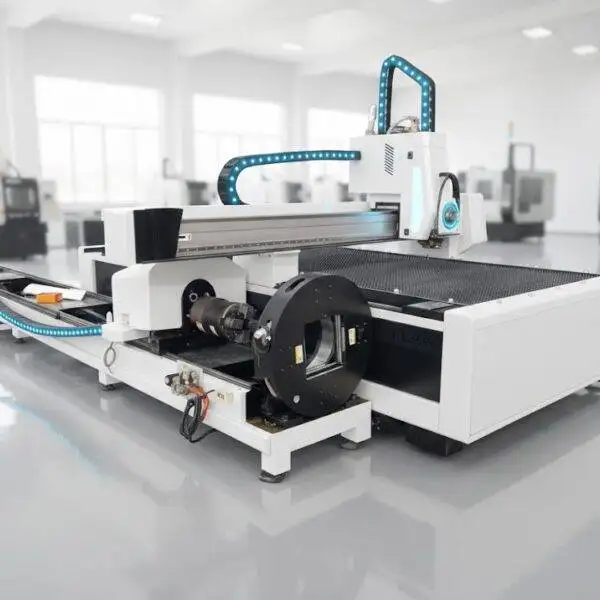
آلة قطع ليسر الألياف 2 في 1
USD 7,000 – 50,000 عرض التفاصيل -
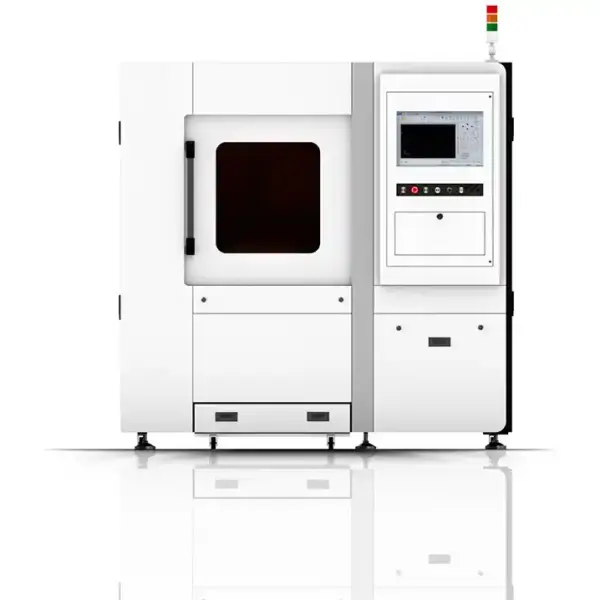
ماكنة قطع الألياف الليزرية SF6060
USD 7,000 – 50,000 عرض التفاصيل -
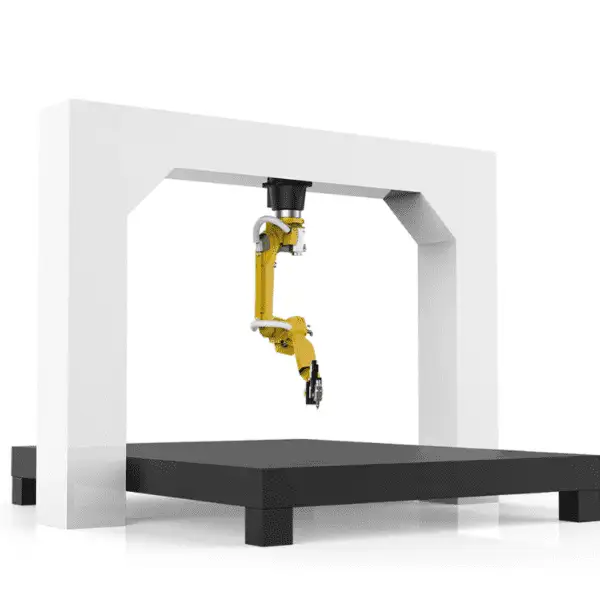
ماكينة القطع الروبوتية ثلاثية الأبعاد
السعر عند الطلب عرض التفاصيل -
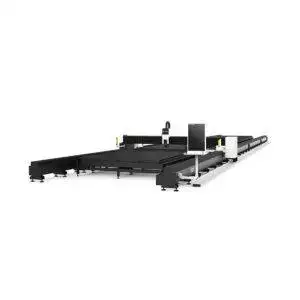
ماكينة تقطيع الألياف الليزرية GF
USD 7,000 – 50,000 عرض التفاصيل -
ماكينة قطع الألياف الليزرية LFP3015
USD 18,000 – 35,000 عرض التفاصيل -
ماكينة قطع ليف البصريات بالليزر LFH6020
USD 7,000 – 50,000 عرض التفاصيل -
ماينة قطع ليزر الألياف LFH 4020
USD 7,000 – 50,000 عرض التفاصيل
ابدأ بالألواح التي تشتريها
مقاس طاولة العمل هو القرار الأول لأنه الأكثر صعوبة في التغيير لاحقاً. وازن بينه وبين مقاسات الألواح التي يورّدها لك مورد الصلب: مقاس 1500 × 3000 مم يتطلب طاولة 3015، ومقاس 2000 × 4000 مم يتطلب طاولة 4020، والألواح بطول 6 أمتار أو الشرائح الطويلة تحتاج طاولة 6020. الطاولة الصغيرة جداً تعني الحاجة لقص الألواح مسبقاً، بينما الطاولة الكبيرة جداً تهدر مساحة الورشة والمال.
| الماكينة | منطقة العمل | القدرة | ملاحظات |
|---|---|---|---|
| GF3012 | 3000 × 1200 مم | 6–60 كيلوواط | قدرة عالية على طاولة مدمجة؛ رأس ضبط تركيز تلقائي |
| LFP3015 | 3000 × 1500 مم | 1–12 كيلوواط | طاولة مفردة مفتوحة، 100–120 م/دقيقة |
| LFP4020 | 4000 × 2000 مم | 1–30 كيلوواط | طاولة تبادل تلقائي، تبديل في 15–20 ثانية |
| LFH4020 | 4000 × 2000 مم | 1–30 كيلوواط | هيكل ملحوم ومعالج حرارياً للألواح الثقيلة |
| LFP6020 | 6000 × 2000 مم | 1.5–3 كيلوواط | طاولة مفردة مفتوحة للألواح الطويلة |
| LFH6020 | 6000 × 2000 مم | 1–12 كيلوواط | 120 م/دقيقة، مبرد ثنائي الدرجة |
| ثنائية الغرض للألواح والـ مواسير | طاولة 3015 أو 4020 + مواسير قطر Ø20–220 مم | 1–12 كيلوواط | طاولة مسطحة وظرف هوائي في ماكينة واحدة |
| خلية روبوت ليزر ثلاثية الأبعاد | روبوت بـ 6 محاور، ذراع بمدى 2010–3100 مم | 1–4 كيلوواط | تشذيب القطع المشكلة والمختومة |
| SF6060 | حسب الطلب | حسب الطلب | ماكينة قطع مغلقة ومدمجة |
ما هي سماكة القطع لكل قدرة ليزر؟
| قدرة الليزر | الصلب الكربوني (O₂) | الستانلس ستيل (N₂) | الألومنيوم (N₂) | النحاس الأصفر (N₂) |
|---|---|---|---|---|
| 1 كيلوواط | 10 مم | 5 مم | 3 مم | 3 مم |
| 1.5 كيلوواط | 16 مم | 6 مم | 4 مم | 3 مم |
| 2 كيلوواط | 20 مم | 8 مم | 6 مم | 5 مم |
| 3 كيلوواط | 22 مم | 10 مم | 8 مم | 6 مم |
| 4 كيلوواط | 25 مم | 12 مم | 10 مم | 8 مم |
| 6 كيلوواط | 25 مم | 20 مم | 16 مم | 12 مم |
| 8 كيلوواط | 40 مم | 30 مم | 30 مم | 16 مم |
| 12 كيلوواط | 40 مم | 40 مم | 40 مم | 16 مم |
| 20 كيلوواط | 80 مم | 100 مم | 60 مم | 20 مم |
| 60 كيلوواط | 200 مم | 150 مم | – | – |
الحد الأقصى للسماكة هو سقف أقصى يتم قطعه ببطء وبحواف خشنة نسبياً. خطط لإنتاجك اليومي بسماكة أقل بملليمترات قليلة، وتأكد دائماً من جدول القطع الخاص بمصدر الليزر ورأس القطع الموجود في عرض السعر الخاص بك.
نستنتج من ذلك أمرين: القدرة لا ترفع كفاءة قطع جميع المواد بنفس النسبة؛ فمن 3 إلى 6 كيلوواط يكاد الحد الأقصى للصلب الكربوني لا يتغير (من 22 إلى 25 مم)، بينما يتضاعف الستانلس ستيل (من 10 إلى 20 مم). كما أن الحد الأقصى ليس هو الحد العملي المفيد، لأن سرعة القطع عنده تكون أقل بكثير من 1 متر في الدقيقة. عموماً يصل الألومنيوم إلى نحو 60–70% من سماكة الصلب الكربوني عند نفس القدرة.
إعدادات قطع الألياف الليزرية
تعتمد معظم عمليات القطع على ثلاثة إعدادات أساسية: غاز القطع، وموضع التركيز (الفُكُس)، والفونيا (الفوهة). وهي تعمل معاً، والخلط بينها هو السبب الأكثر شيوعاً للحصول على حواف سيئة.
| العمل | الغاز والضغط | التركيز | الفونيا | النتيجة |
|---|---|---|---|---|
| صلب كربوني 1–3 مم، سرعة عالية | نيتروجين أو هواء، 10–14 بار | 0 إلى −1 مم | مفردة، بثقب صغیر | الأسرع؛ مع خبث خفيف في الأسفل |
| صلب كربوني بدءاً من 2 مم، حافة نظيفة | أكسجين، 0.5–1.6 بار | +3 إلى +14 مم (تزيد زيادة طردية مع السماكة) | مزدوجة أو نوع E | وجه نظيف؛ أبطأ من النيتروجين مع الألواح الرقيقة |
| ستانلس ستيل، ألومنيوم، نحاس أصفر | نيتروجين، 10–20 بار (تزيد مع السماكة) | 0 إلى −13 مم (تقل مع زيادة السماكة) | مفردة للرقيق، واسعة الثقب للسميك | حافة لامعة وخالية من الأكسدة |
القطع بالأكسجين يتطلب تركيزاً موجباً لفتح مسار القطع بما يكفي لخروج المعدن المحترق. أما القطع بالنيتروجين فيعتمد على قوة اندفاع الغاز وحدها، لذا يكون التركيز عميقاً داخل مسار القطع. الانتقال بالماكينة من قطع صلب كربوني سميك إلى ستانلس ستيل دون إعادة ضبط التركيز يمنحك قطعاً عريضاً وخشناً في الستانلس؛ بينما التركيز الصفري أو السالب على الصلب الكربوني السميك مع الأكسجين يتسبب في توقف القطع.
| السماكة | 1.5 كيلوواط | 3 كيلوواط | 6 كيلوواط | 12 كيلوواط |
|---|---|---|---|---|
| 2 مم | 5.0 | 3.8–4.2 | – | – |
| 3 مم | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 مم | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 مم | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 مم | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 مم | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 مم | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 مم | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 مم | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 مم | – | – | 0.4–0.5 | 0.8–1.0 |
| السماكة | 3 كيلوواط | 6 كيلوواط | 12 كيلوواط |
|---|---|---|---|
| 1 مم | 28–35 | 35–45 | 50–60 |
| 2 مم | 16–20 | 20–25 | 35–40 |
| 3 مم | – | 12–14 | 28–33 |
| 4 مم | – | 8–10 | 20–24 |
| 6 مم | – | 5–6 | 10–13 |
| السماكة | 1.5 كيلوواط | 3 كيلوواط | 6 كيلوواط | 12 كيلوواط |
|---|---|---|---|---|
| 1 مم | 20 | 28–35 | 40–50 | 50–60 |
| 2 مم | 7 | 18–24 | 25–30 | 40–45 |
| 3 مم | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 مم | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 مم | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 مم | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 مم | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 مم | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 مم | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 مم | – | – | 0.2–0.35 | 1.2–1.4 |
| السماكة | 1.5 كيلوواط | 3 كيلوواط | 6 كيلوواط | 12 كيلوواط |
|---|---|---|---|---|
| 1 مم | 18 | 25–30 | 30–45 | 45–50 |
| 2 مم | 6 | 15–18 | 20–25 | 35–40 |
| 3 مم | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 مم | – | 2.5–3 | 5–6 | 15–18 |
| 6 مم | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 مم | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 مم | – | – | 1.0–1.2 | 6–7 |
السرعات بالمتر/دقيقة. هذه قيم نموذجية للقطع بجودة جيدة؛ حيث تؤثر متطلبات الحواف، ونوع المادة، ونقاء الغاز، ورأس القطع على هذه القيم. يتضمن عرض السعر الخاص بك الجدول الخاص بالتكوين الدقيق.
في آلة بقدرة 6 كيلوواط أو أكثر، عادة ما يتم قطع الفولاذ الكربوني الأقل من 6 مم بشكل أسرع باستخدام النيتروجين أو الهواء مع قبول خبث خفيف؛ أما فوق 10 مم تقريباً، أو في الأماكن التي يجب أن تكون فيها الحافة خالية من الخبث، يكون الأكسجين مع بؤرة موجبة هو الخيار الأفضل. وتحت 1 مم، لا يُستخدم الأكسجين.
التثقيب في الألواح السميكة
في الألواح السميكة، يُعد التثقيب المرحلة الأكثر خطورة: إذ إن إجراؤه في خطوة واحدة يؤدي إلى ارتداد المعدن المنصهر نحو الفوهة. يتم تثقيب الفولاذ الكربوني السميك على ثلاث مراحل، بدءاً من مسافة ارتفاع عالية بأقصى طاقة وصولاً إلى ارتفاع القطع بطاقة نبضية وبؤرة منخفضة، ولا يبدأ رأس القطع في الحركة إلا بعد المرحلة الأخيرة. على فولاذ كربوني بسماكة 22 مم وبقدرة 3 كيلوواط، تستغرق المراحل مجتمعة عدة ثوانٍ. اختبر إعدادات التثقيب على قطع الخردة أولاً؛ فالحالة السطحية، ونقاء الأكسجين، والعدسة المتسخة كلها أمور تغير التوقيت.
أنواع الفوهات
| النوع | الاستخدام |
|---|---|
| أحادية (S) | النيتروجين والهواء؛ للاستخدام العام؛ فتحات أكبر للفولاذ المقاوم للصدأ والألومنيوم الأسمك |
| مزدوجة (D) | قطع الأكسجين للفولاذ الكربوني بطاقة منخفضة إلى متوسطة |
| النوع E | فوهة أكسجين عالية التدفق بقدرة 6 كيلوواط وما فوق |
| واسعة الفتحة (B) | النيتروجين على الفولاذ المقاوم للصدأ والألومنيوم السميك بقدرة 6 كيلوواط وما فوق |
تدفق الغاز المنتظم يتطلب فوهة مركزة وغير تالفة. تحقق من التمركز كلما تم تغيير الفوهة واستبدل الفوهات ذات الطرف التالف؛ فالطرف المتثلم يتسبب في حدوث خبث غير متساوٍ على أحد جانبي القطع.
عندما تحدث مشكلة في الحافة
| الأعراض | الأسباب المحتملة | العلاج |
|---|---|---|
| خبث كثيف تحت الفولاذ الكربوني (الأكسجين) | السرعة عالية جداً، ضغط الأكسجين منخفض، التركيز سلبي للغاية، فوهة مسدودة جزئياً | قلل السرعة بنسبة 5–8%؛ حافظ على ضغط الأكسجين عند 0.5–0.7 بار؛ اضبط التركيز بين +3 إلى +4 مم؛ تفقد طرف الفوهة |
| حافة فولاذ مقاوم للصدأ صفراء أو بنية | نقاء النيتروجين أقل من 99.99%، ضغط منخفض، ارتفاع المسافة مرتفع جداً، تسرب غاز | استخدم نيتروجين بنقاء لا يقل عن 99.99%؛ مسافة الارتفاع حوالي 0.5 مم؛ أضف 1–2 بار؛ اختبر التسرب في الوصلات |
| فولاذ كربوني سميك لم يتم قطعه بالكامل | لم تنتهِ عملية التثقيب، التركيز ليس إيجابياً بدرجة كافية، عدسة متسخة | اترك جميع مراحل التثقيب تنتهي؛ ارفع التركيز بزيادات قدرها 1 مم؛ نظف أو استبدل نافذة الحماية |
| الجودة تختلف عبر اللوح | لوح مقوس، حطام تحت اللوح، ترس تالي أو سير تالف | استوِ اللوح؛ نظف الشرائح؛ عاير المحركات إذا تكرر الاختلاف |
الأكسجين، النيتروجين أو الهواء
| الغاز | الاستخدام | الحافة |
|---|---|---|
| الأكسجين | الفولاذ الكربوني، خاصة من السماكات المتوسطة فما فوق | طبقة أكسيد على الحافة؛ قم بإزالتها قبل الطلاء بالبودرة أو لحام الوصلات الحرجة |
| النيتروجين | الفولاذ المقاوم للصدأ، الألومنيوم؛ الفولاذ الكربوني عندما يجب أن تكون الحافة خالية من الأكسيد | حافة براقة، جاهزة للّحام أو الطلاء؛ استهلاك عالٍ للغاز |
| الهواء المضغوط | الألواح الرقيقة من الفولاذ الكربوني والمقاوم للصدأ | أكسدة خفيفة؛ الأرخص للمتر إذا كان الهواء جافاً وخالياً من الزيت |
الضغوط مختلفة جداً. يعمل الأكسجين بحوالي 0.5–1.6 بار، بينما يعمل النيتروجين عند 10–20 بار. يحترق الأكسجين مع الليزر ولا يحتاج إلى تدفق كبير؛ بينما يتعين على النيتروجين نفخ المعدن المنصهر خارج شق القطع بمفرده، لذا فهو يحتاج إلى ضغط عالٍ والكثير من الغاز. للحصول على حافة نظيفة من الفولاذ المقاوم للصدأ، فإن المواصفة المعتادة هي نيتروجين بنقاء 99.999%.
حدد مصدر الغاز قبل وصول الآلة. حزم الاسطوانات جيدة لقطع النيتروجين العرضي؛ أما العمل اليومي في الفولاذ المقاوم للصدأ عادة ما يبرر وجود خزان سائل أو مولد نيتروجين.
قراءة ورقة مواصفات الليزر
تبدو أوراق المواصفات لآلات 3015 على منصات B2B متطابقة تقريباً: دقة تحديد المواقع ±0.03 مم، ودقة إعادة تحديد المواقع ±0.02 مم، 120–150 متر/دقيقة، 1.5 G، ثلاثي الطور 380 فولت. حتى أن البعض يعطي رقمين مختلفين للدقة في نفس الصفحة. ما يميز الآلات يكمن خلف تلك السطور:
| السطر في ورقة المواصفات | ما يجب التحقق منه |
|---|---|
| دقة تحديد المواقع مقابل إعادة تحديد المواقع | تحديد المواقع (على سبيل المثال ±0.03 مم) هو مدى قرب المحور من النقطة المطلوبة؛ وإعادة تحديد المواقع (غالباً ±0.02 مم) هو مدى عودته إلى نفس النقطة. اسأل عن طريقة الاختبار التي أُخذ منها الرقم، مثل ISO 230-2. |
| السرعة القصوى | تذكر قوائم العرض 100–150 متر/دقيقة. وتلك هي حركة السفر السريعة بين القطوع. سرعة القطع على فولاذ بقوة 6 مم وبقدرة 3 كيلوواط هي حوالي 2 متر/دقيقة. |
| التسارع | 1.0–1.5 G أمر شائع. وهو يحدد وقت الدورة على الألواح الرقيقة ذات الكونتور الصغير، أكثر مما تفعل قوة الليزر. |
| الوزن | غالباً ما تعطي قوائم B2B الوزن الإجمالي للحزمة، وليس وزن الآلة. اسأل عن وزن الآلة وحمل الأرضية إذا كنت تخطط للأساسات. |
| أسماء العلامات التجارية | "Raycus/IPG/Max" أو "Yaskawa/Delta/HCFA" في القائمة تعني أن البائع قد يركب أي منها. العلامات التجارية الموجودة في عقدك هي التي تحتسب. |
جودة القطع: استخدم ISO 9013 في الرسم الهندسي
"الحافة الجيدة" تعني أشخاصاً مختلفين بأشخاص مختلفين. يصنف معيار ISO 9013 القطوع الحرارية حسب التعامد (النطاقات من 1 إلى 5) وخشونة السطح Rz5 (النطاقات من 1 إلى 4)، مع تفاوتات تزداد مع سماكة اللوح. إذا وضعت النطاقات المطلوبة على رسمك، فستقوم أنت والمورد بتقييم قطع العينات مقابل نفس المعيار.
النحاس والنحاس الأصفر والألومنيوم
تعمل ألياف الليزر بطول موجي يبلغ حوالي 1.07 ميكرومتر، وهو عشر طول موجة ثاني أكسيد الكربون، وتركز على بقعة أصغر بكثير. تلك الكثافة الأعلى للطاقة هي ما يتيح لها قطع النحاس والنحاس الأصفر الذي تعاني منه آلات ليزر ثاني أكسيد الكربون. قواعد عملية للمعادن العاكسة: قطع أقل بنسبة 10–15% من معدل التغذية الأقصى، السماح للتثقيب بالمرور بالكامل قبل الحركة، الحفاظ على التركيز بالقرب من السطح العلوي، استخدام الأكسجين على النحاس والنيتروجين على النحاس الأصفر. الحد الأدنى المحافظ للطاقات للنحاس هو 1 كيلوواط لـ 1 مم، 2 كيلوواط لـ 3 مم، و4 كيلوواط لـ 6 مم.
وينطبق الشيء نفسه على الفولاذ: في التجارب المقارنة على الفولاذ الطري بسماكة 15 مم والفولاذ المقاوم للصدأ بسماكة 10 مم، تطلبت ألياف الليزر طاقة أقل من ليزر ثاني أكسيد الكربون لنفس سرعة القطع، لأن الفولاذ يمتص طوله الموجي بشكل أفضل.
طاولة مفتوحة أم طاولة تبديل
على آلة ذات طاولة واحدة مفتوحة (LFP3015، LFP6020)، يظل الليزر ثابتاً بينما يقوم المشغل بإزالة الأجزاء وتحميل اللوح التالي. بالنسبة للنماذج الأولية والوظائف المختلطة، يعد ذلك مقبولاً، وتكون تكلفة الآلة أقل. عندما تعمل الآلة للإنتاج في ورش كاملة، يتراكم وقت الانتظار؛ لذا تتيح لك طاولة التبديل (LFP4020، تبديل في 15–20 ثانية) التحميل أثناء القطع.
ليزر الألياف أو البلازما أو ليزر المواسير
يوفر ليزر الألياف أفضل دقة وحافة على الألواح والألواح المتوسطة. بلازما CNC تبتلع تكلفة أقل لكل ملم من السماكة على الفولاذ الكربوني الثقيل وتقطع زوايا اللحام. إذا كانت الأنابيب تشكل حصة كبيرة من أجزائك، فإن ليزر الأنابيب المخصص يقوم بالنشر والثقب والشق في تمريرة واحدة؛ والآلة الثنائية في واحد تغطي أحجام الأنابيب الأصغر.
قبل أن تطلب
- مقاسات الألواح وتدرج سماكاتها حسب المادة، محسوبة بساعات التشغيل شهرياً.
- العلامة التجارية لمصدر الليزر وقوته، مع جدول القطع الخاص بذلك المصدر.
- طاولة تبديل أحادية أو مزدوجة.
- العلامات التجارية لرأس القطع، والمؤازر (السيرفو)، والقضبان الدليلية، ووحدة التحكم مدونة في العقد.
- إمدادات الغاز، التوصيل الكهربائي، أساس الورشة، ونظام شفط الأدخنة.
- عينات من القطع المرسومة بواسطة رسوماتك الخاصة، ويتم تقييمها وفقاً لمعايير ISO 9013 إذا كنت تستخدمها.
الأسئلة الشائعة حول ماكينة قطع الألياف الليزرية (Fiber Laser Cutting Machine)
ما هي ماكينة قطع الليزر المناسبة للورش الصغيرة والمتوسطة؟
عادةً ما تكون ماكينة بمقاس 3015 مثل LFP3015: فهي تستوعب الألواح القياسية بمقاس 1500 × 3000 مم ويمكن طلبها بقدرات تتراوح من 1 kW إلى 12 kW.
ما هي أقصى سماكة يمكن لليزر ألياف بقوة 3 kW قطعها؟
عادةً حوالي 22 مم من الصلب الكربوني باستخدام الأكسجين و 10 مم من الفولاذ المقاوم للصدأ (ستانلس ستيل) باستخدام النيتروجين كحد أقصى، وبسرعة منخفضة جداً. أما بالنسبة للإنتاج اليومي، فننصح باحتساب سماكة أقل بملليمترات قليلة ومراجعة جدول القطع الخاص بمصدر الليزر المقدم في عرض السعر.
هل ليزر الأقوى يعني دائماً سرعة أعلى؟
لا. ففي الألواح الرقيقة، تكون السرعة محدودة بمعدل التسارع ووحدة التحكم (الكونترولر). بينما تظهر فائدة القوة الإضافية بوضوح في السماكات المتوسطة وما فوقها.
لماذا يعتبر القطع بالنيتروجين مكلفاً نسبياً؟
يعمل النيتروجين بضغط يتراوح بين 12 إلى 20 بار على ماكينة بقوة 3 kW، وعليه إخراج المعدن المنصهر بمفرده، مما يجعل الاستهلاك عالياً. لذا فإن استخدام خزان مركزي أو مولد نيتروجين يقلل من تكلفة المتر المكعب.
هل يمكن لماكينة قطع الألياف الليزرية قطع النحاس الأصفر والأحمر؟
نعم. كحد أدنى تحفظي، يمكنك تقدير حاجة 1 kW لقطع 1 مم من النحاس الأحمر، و 4 kW لقطع 6 مم من النحاس الأصفر، مع استخدام الأكسجين للنحاس الأحمر والنيتروجين للنحاس الأصفر.
هل يمكنكم تقطيع عينات قبل تأكيد الطلب؟
نعم. أرسل لنا ملف DXF، ونوع المادة، والسماكة، وسنقوم بقص العينات على نفس التكوين الذي تفكر في شرائه.
أرسل مقاسات ألواحك وتدرج السماكات لديك. وسنقوم باقتراح مقاس طاولة العمل ومصدر الليزر المناسب، مع تقديم عرض سعر يوضح العلامة التجارية لكل مكون بدقة.
احصل على عرض سعر